发泡板生产线
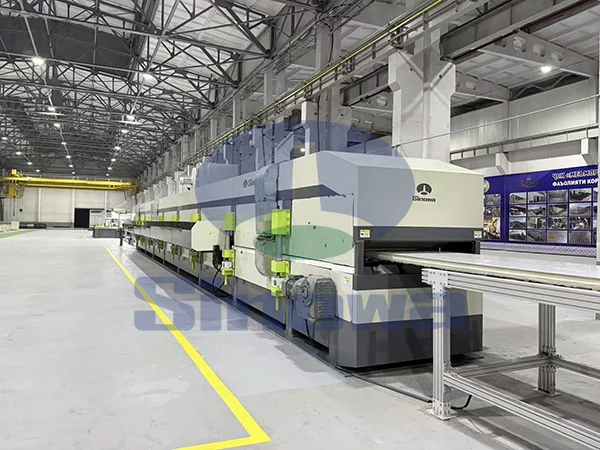
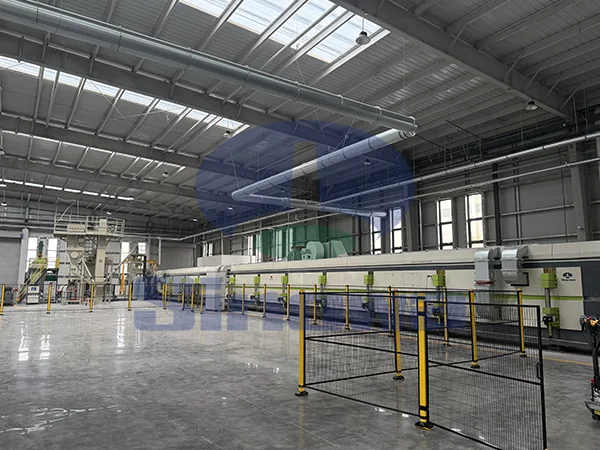
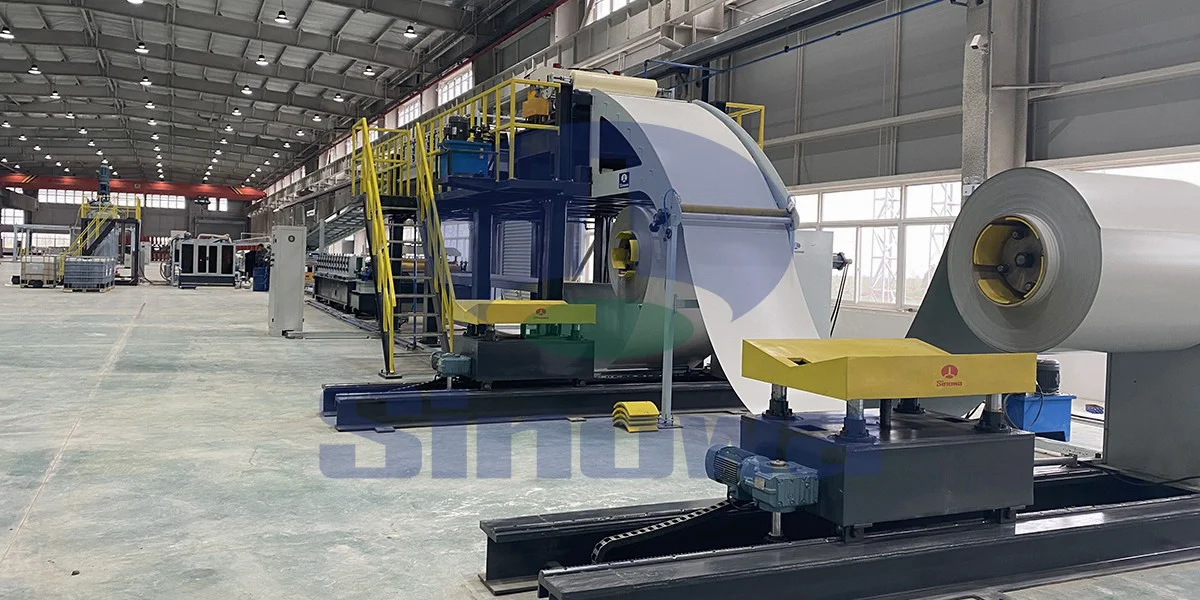
发泡板生产线适配酚醛、聚氨酯、岩棉三类板材的连续化生产需求,整套设备按照原料输送、混合发泡、成型固化、裁切整理的流程有序排布,不同品类板材会在核心反应工段做出对应调整。酚醛板材生产时,液态树脂与固化剂按比例送入混合机头,在可控温度环境下完成发泡反应,发泡速度依靠进料流量与搅拌转速协同调节,避免泡孔疏密不均的问题。聚氨酯板材的原料为多元醇与异氰酸酯两组分物料,经过高压高速混合后均匀铺在基材表面,依靠自身反应热量完成发泡成型,对混合压力和出料均匀度有着稳定要求。岩棉板材和前两者差异明显,以玄武岩等矿料熔融拉丝形成的纤维为基础,通过添加粘结剂、沉降集棉、加压固化成型,不需要液态原料的化学发泡过程。整条生产线可以根据生产计划切换对应工艺模块,减少设备更换带来的停机时长,保障生产节奏平稳。
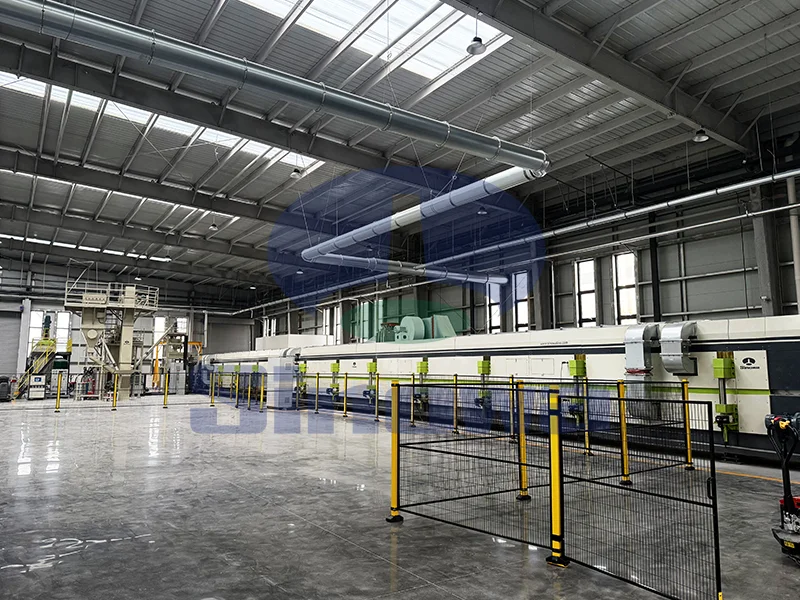
原料预处理工段是保障板材品质稳定的前置环节,酚醛原料需要提前做好温控存储,降低树脂粘度波动带来的发泡偏差,杂质过滤装置会拦截原料内的颗粒杂质,防止堵塞混合机头。聚氨酯两组分原料分别存储在独立保温罐内,管路配备循环输送结构,让物料温度长期维持在合适区间,避免物料提前发生反应失效。岩棉生产的原料预处理侧重矿料的破碎筛分,将大块矿石处理成规格统一的颗粒,送入熔窑高温熔融,同时对粘结剂进行稀释调配,控制粘结剂浓度,保证纤维之间粘结效果一致。预处理工段设置多组监测点位,实时查看物料温度、流量、洁净状态,一旦参数偏离预设范围,系统会做出微调,减少不合格坯体流入后续工序,为后续成型打下基础。
发泡与成型固化工段是整条生产线的核心部分,酚醛混合料从机头流出后,进入连续输送的上下覆膜之间,在限定的成型通道内缓慢发泡膨胀,通道宽度和厚度由可调挡板控制,发泡过程中伴随持续的热养护,让泡孔结构逐步定型,降低后期收缩变形。聚氨酯物料混合铺展之后,快速进入双履带成型机,履带保持匀速同步运行,依靠履带压力约束板材厚度,发泡反应在履带封闭空间内完成,成型后的坯体初步具备结构强度。岩棉纤维在集棉仓内无序沉降,形成蓬松棉层,经过摆锤铺棉调整棉层密度分布,再送入固化烘箱,烘箱内热风循环均匀传递热量,促使粘结剂固化,让松散纤维结合成一体的板坯。三类板材固化所需温度、时长差异较大,生产线的温控系统可以分区独立设置参数,适配不同材料的固化特性。
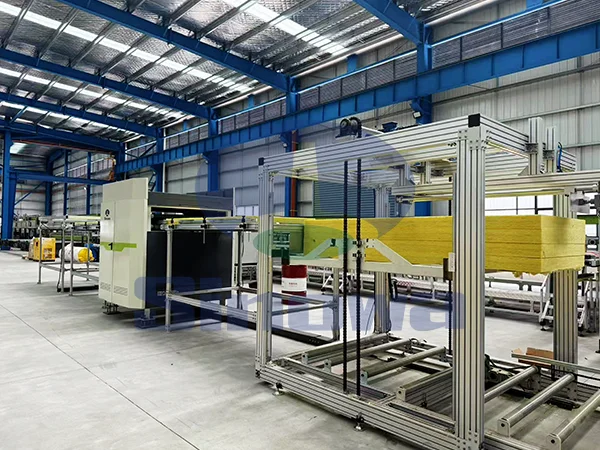
裁切与后处理工段负责把连续产出的大板加工成规定尺寸的成品,生产线搭载纵向裁边锯与横向切断锯组,跟随板材输送速度同步动作,裁切掉边缘厚薄不均、发泡不良的部分,再按照设定长度切断板材。酚醛板材质地偏脆,裁切刀具转速和进给速度需要匹配,减少裁切断面出现崩边、掉渣现象;聚氨酯板材韧性相对更好,裁切过程更注重切口平整,避免表层覆膜撕裂;岩棉板材纤维容易松散,裁切机构配套吸尘装置,收集裁切产生的纤维碎屑,维持车间环境整洁。裁切完成后的板材会经过辊台输送,依次经过表面清理、瑕疵初检环节,外观存在明显缺陷的板材会被单独分拣出来,合格板材进入堆叠区域,由堆垛机构整齐码放,方便后续转运。
生产线配套的辅助系统承担着物料供给、工况调控、安全防护等作用,供料系统持续稳定输送各类原料,管路设置防回流结构,防止物料倒流造成管路堵塞。热风循环、冷却系统配合固化工段工作,酚醛与聚氨酯板材成型后会经过缓慢冷却阶段,释放内部应力,降低板材后期形变概率,岩棉生产线的除尘系统覆盖熔丝、铺棉、裁切多个产尘点位,持续收集粉尘与纤维。整条产线的运行参数集中在操作面板显示,操作人员可以查看各工段的运行状态,根据板材成型情况微调进料速度、温度、压力等参数。合理的日常维护能够延长设备使用寿命,定期清理混合机头、履带、锯片上的残留物料,检查管路密封和传动部件磨损情况,减少突发停机,让生产线长期维持稳定的运行状态。
发泡板生产线厂家,发泡板生产线生产厂家,发泡板生产线制造厂家,镇江信禾工业科技有限公司
《发泡板生产线》更新日期:2026年10月29日